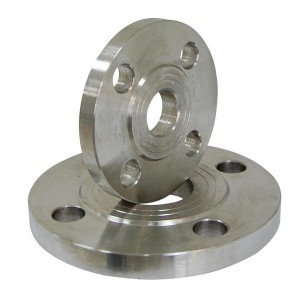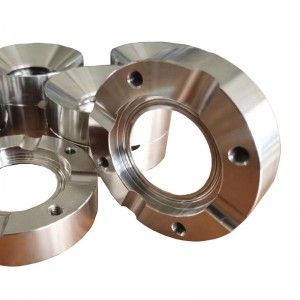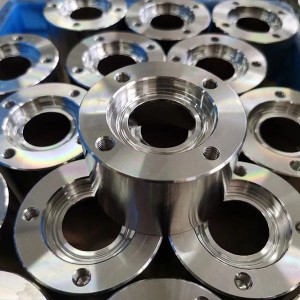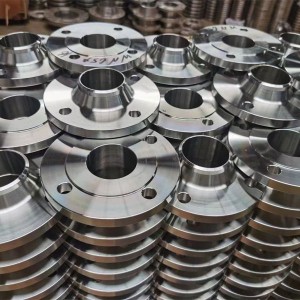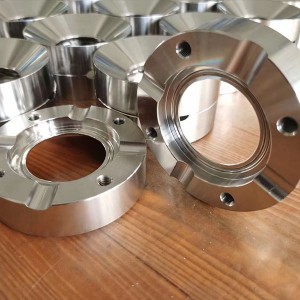


Flensa Pipa Berulir
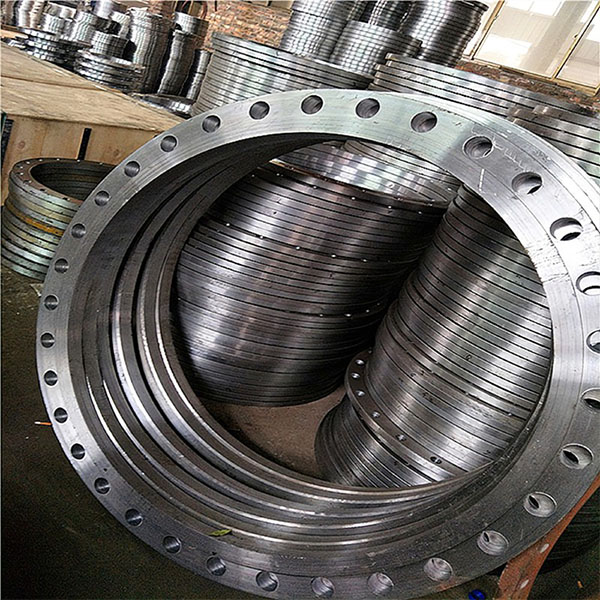
Tempat Asal: Shandong, Tiongkok
Nama Merek: Jinbaicheng
Model: flensa berulir
Standar: ANSI, DIN, JIS, ANSI, ANSI JIS DIN EN GOST
Nama produk: flensa pipa berulir
Koneksi: Kabel
Proses: Penempaan coran
Permukaan: galvanis
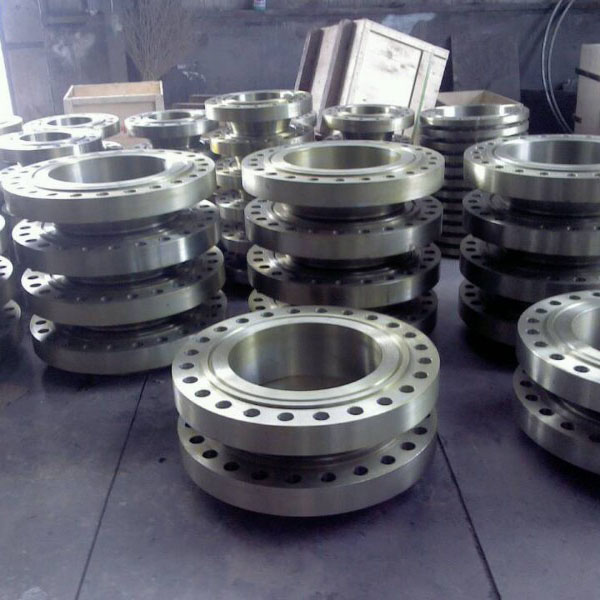
Pengemasan: kotak kayu
Tekanan: Kelas 150/300/600/9001500/2500
Tipe: flensa berulir
Proses: penempaan + pemesinan + perlakuan panas
Wajah: FF, RF, RTJ, GF, TF
Flange, juga disebut flange atau flensa. Flange adalah bagian yang menghubungkan antara poros dan poros dan digunakan untuk menghubungkan ujung-ujung pipa; juga berguna untuk flange pada saluran masuk dan keluar peralatan untuk menghubungkan dua peralatan, seperti flange pereduksi. Sambungan flange atau sambungan flensa mengacu pada sambungan yang dapat dilepas di mana flange, gasket, dan baut dihubungkan satu sama lain sebagai satu set struktur penyegelan gabungan. Flange pipa mengacu pada flange yang digunakan untuk perpipaan dalam instalasi pipa, dan mengacu pada flange saluran masuk dan keluar peralatan ketika digunakan pada peralatan tersebut. Terdapat lubang pada flange, dan baut membuat kedua flange terhubung erat. Flange disegel dengan gasket. Flange dibagi menjadi flange sambungan ulir (threaded connection), flange las, dan flange klem. Flange digunakan berpasangan, flange kawat dapat digunakan untuk pipa bertekanan rendah, dan flange las untuk tekanan lebih dari empat kilogram. Gasket ditambahkan di antara kedua flange dan kemudian dikencangkan dengan baut. Ketebalan flensa dengan tekanan berbeda juga berbeda, dan baut yang digunakan pun berbeda. Ketika pompa air dan katup dihubungkan ke pipa, bagian-bagian dari peralatan ini juga dibuat menjadi bentuk flensa yang sesuai, yang juga disebut sambungan flensa. Semua bagian penghubung yang dihubungkan oleh baut di sekeliling dua bidang dan tertutup pada saat yang bersamaan umumnya disebut "flensa", seperti sambungan pipa ventilasi. Jenis bagian ini dapat disebut "bagian flensa". Namun, sambungan ini hanya sebagian dari peralatan, seperti sambungan antara flensa dan pompa air, tidak tepat untuk menyebut pompa air sebagai "bagian flensa". Bagian yang lebih kecil, seperti katup, dapat disebut "bagian flensa".
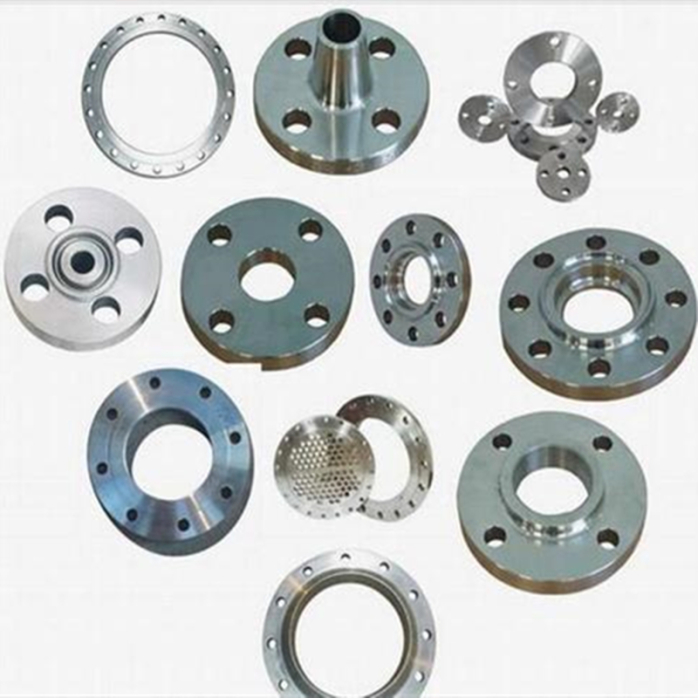
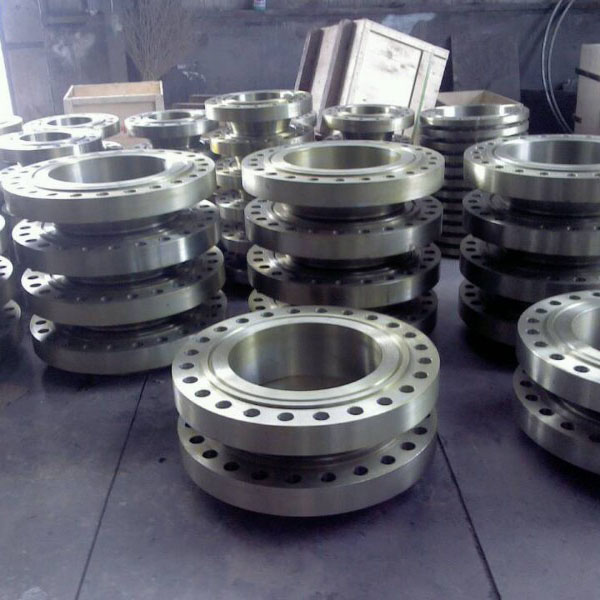
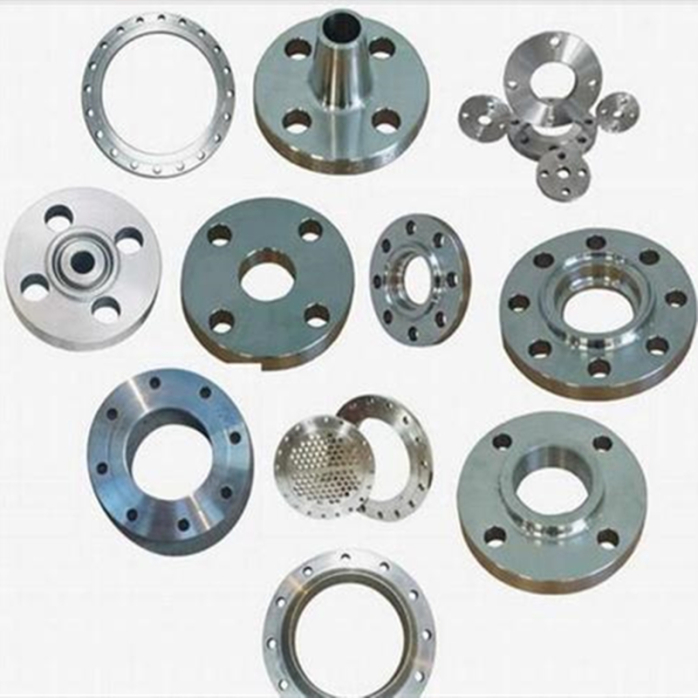
1. Sesuai dengan standar industri kimia (HG): flensa integral (IF), flensa berulir (Th), flensa las datar pelat (PL), flensa las tumpul leher (WN), flensa las datar leher (SO), flensa las soket (SW), flensa longgar cincin las tumpul (PJ/SE), flensa longgar cincin las datar (PJ/RJ), penutup flensa pelapis (BL(S)), penutup flensa (BL)
2. Sesuai dengan standar industri petrokimia (SH): flensa berulir (PT), flensa las tumpul (WN), flensa las datar (SO), flensa las soket (SW), flensa lepas (LJ), penutup flensa (tidak ditampilkan)
3. Sesuai dengan standar industri permesinan (JB): flensa integral, flensa las tumpul, flensa las pelat datar, flensa las tumpul pelat cincin longgar, flensa las datar pelat cincin longgar, flensa pelat cincin longgar, penutup flensa.
4. Sesuai dengan standar nasional (GB): flensa integral, flensa berulir, flensa las tumpul, flensa las leher datar, flensa las leher soket, flensa las tumpul leher cincin longgar, flensa las pelat datar, flensa las tumpul pelat cincin longgar, flensa las datar pelat cincin longgar, flensa flensa pelat cincin longgar, penutup flensa.
WCB (baja karbon), LCB (baja karbon suhu rendah), LC3 (baja nikel 3,5%), WC5 (baja kromium 1,25% dan molibdenum 0,5%), WC9 (kromium 2,25%), C5 (kromium 5% dan molibdenum 0,5%), C12 (kromium 9% dan molibdenum 1%), CA6NM (baja kromium 12%), CA15 (kromium 12%), CF8M (baja tahan karat 316), CF8C (baja tahan karat 347), CF8 (baja tahan karat 304), CF3 (baja tahan karat 304L), CF3M (baja tahan karat 316L), CN7M (baja paduan), M35-1 (Monel), N7M (Paduan Nikel Haast B), CW6M (Paduan Nikel Haast C), CY40 (Inconel).
| Benda | Nilai |
| Dukungan Pelanggan | Produsen Peralatan Asli |
| Tempat lahir | Cina |
| Keahlian | Pengecoran |
| Menghubungkan | Pengelasan |
| Membentuk | Setara |
Proses produksi pada dasarnya terbagi menjadi empat jenis: penempaan, pengecoran, pemotongan, dan penggulungan.
(1) Flensa cor dan flensa tempa
Flensa cor memiliki bentuk dan ukuran yang akurat, volume pemrosesan kecil dan biaya rendah, tetapi memiliki cacat pengecoran (pori-pori, retakan, inklusi); struktur internal coran memiliki aliran yang buruk (jika merupakan bagian pemotong, alirannya lebih buruk);
Flensa tempa umumnya memiliki kandungan karbon yang lebih rendah daripada flensa cor dan tidak mudah berkarat. Flensa tempa memiliki bentuk yang lebih ramping, struktur yang lebih padat, dan sifat mekanik yang lebih baik daripada flensa cor;
Proses penempaan yang tidak tepat juga akan menyebabkan butiran kristal yang besar atau tidak rata, retakan pengerasan, dan biaya penempaan yang lebih tinggi daripada flensa cor.
Hasil tempaan dapat menahan gaya geser dan tarik yang lebih tinggi daripada hasil pengecoran.
Keunggulan dari pengecoran adalah kemampuannya untuk menghasilkan bentuk yang lebih kompleks dan biaya yang lebih rendah;
Keunggulan dari hasil tempaan adalah struktur internalnya seragam, dan tidak terdapat cacat berbahaya seperti pori-pori dan inklusi pada hasil coran;
Dari segi proses produksi, perbedaan antara flensa cor dan flensa tempa sangat beragam. Misalnya, flensa sentrifugal adalah salah satu jenis flensa cor.
Flensa sentrifugal termasuk dalam metode pengecoran presisi untuk menghasilkan flensa. Dibandingkan dengan pengecoran pasir biasa, struktur jenis pengecoran ini jauh lebih halus, dan kualitasnya jauh lebih baik. Flensa ini tidak rentan terhadap masalah seperti struktur yang longgar, pori-pori, dan trakhoma.
Pertama-tama, kita perlu memahami bagaimana flensa sentrifugal diproduksi, metode proses dan produk pengecoran sentrifugal untuk membuat flensa las datar, yang dicirikan bahwa produk tersebut diproses melalui langkah-langkah proses berikut:
① Masukkan bahan baku baja yang dipilih ke dalam tungku listrik frekuensi menengah untuk peleburan, sehingga suhu baja cair mencapai 1600-1700℃;
② Panaskan cetakan logam hingga 800-900℃ untuk menjaga suhu tetap konstan;
③ Nyalakan sentrifugasi, dan tuangkan baja cair pada langkah ① ke dalam cetakan logam setelah dipanaskan terlebih dahulu pada langkah ②;
④ Hasil pengecoran didinginkan secara alami hingga suhu 800-900℃ dan didiamkan selama 1-10 menit;
⑤ Dinginkan dengan air hingga mendekati suhu normal, keluarkan dari cetakan, dan ambil hasil cetakannya.